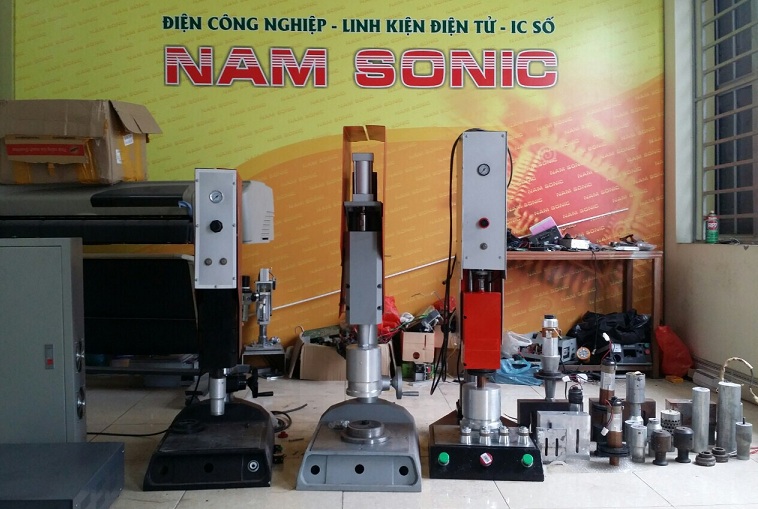
Nguyên lý hàn siêu âm: Máy hàn nhựa hoạt động thế nào?
 22/Sep/2023
 Chia sẻ
Nguyên lý hàn siêu âm: Máy hàn nhựa hoạt động thế nào?
Nguyên lý hàn siêu âm dựa trên việc sử dụng dao động cơ học ở tần số cao kết hợp với lực ép để tạo liên kết giữa các chi tiết, đặc biệt là các chi tiết nhựa nhiệt dẻo. Trong máy hàn nhựa siêu âm, năng lượng điện được chuyển thành dao động cơ học thông qua transducer, sau đó truyền qua booster và horn tới vùng hàn.
Khi horn tác động lên sản phẩm với lực và điều kiện phù hợp, dao động siêu âm tạo ra nhiệt cục bộ tại khu vực tiếp xúc, làm vật liệu tại vùng hàn đạt trạng thái thích hợp để hình thành liên kết. Sau khi ngừng phát siêu âm, lực tiếp tục được duy trì trong một khoảng thời gian nhất định để mối hàn ổn định.
Có thể khái quát nguyên lý máy hàn nhựa siêu âm như sau:
Năng lượng điện → Generator → Transducer → Booster → Horn → Dao động tại vùng hàn → Nhiệt cục bộ → Liên kết
1. Hàn siêu âm là gì?
Hàn siêu âm là phương pháp sử dụng dao động cơ học ở tần số siêu âm kết hợp với lực ép để tạo liên kết giữa các chi tiết.
Đối với nhựa nhiệt dẻo, năng lượng dao động được tập trung tại vùng tiếp xúc. Sự kết hợp giữa dao động và lực ép tạo ra nhiệt cục bộ, làm vùng vật liệu đạt điều kiện để hình thành liên kết.
Khác với phương pháp gia nhiệt thông thường, hàn siêu âm không cần làm nóng toàn bộ sản phẩm. Năng lượng chủ yếu được tập trung tại khu vực cần hàn.
Đây là một trong những lý do công nghệ hàn siêu âm được ứng dụng trong nhiều quy trình sản xuất yêu cầu tốc độ cao, khả năng tự động hóa và tính ổn định.
Để hiểu rõ các thành phần của hệ thống, xem thêm Cấu tạo máy hàn nhựa siêu âm.
2. Nguyên lý hàn siêu âm diễn ra như thế nào?
Về cơ bản, nguyên lý hàn nhựa siêu âm có thể chia thành các bước:
Bước 1: Tạo tín hiệu điện
Generator tạo tín hiệu điện ở tần số phù hợp với cụm dao động.
Bước 2: Chuyển đổi thành dao động cơ học
Transducer chuyển đổi năng lượng điện thành dao động cơ học ở tần số siêu âm.
Bước 3: Điều chỉnh và truyền dao động
Dao động truyền qua booster tới horn. Booster có nhiệm vụ điều chỉnh biên độ dao động theo cấu hình của hệ thống.
Bước 4: Tác động lên sản phẩm
Horn tiếp xúc với sản phẩm và truyền dao động cùng lực ép tới vùng hàn.
Bước 5: Tạo nhiệt cục bộ
Dao động tập trung tại vùng tiếp xúc tạo ra nhiệt cục bộ, giúp vật liệu đạt điều kiện hình thành liên kết.
Bước 6: Giữ mối hàn
Sau khi ngừng phát siêu âm, lực vẫn được duy trì trong khoảng thời gian thích hợp để vùng hàn ổn định.
Có thể hình dung:
Generator → Transducer → Booster → Horn → Vùng hàn
đồng thời:
Cơ cấu ép → Horn → Sản phẩm
Hai quá trình này phối hợp với nhau để hoàn thành chu trình hàn.
3. Vì sao dao động siêu âm tạo ra nhiệt tại vùng hàn?
Đây là phần cốt lõi trong nguyên lý vận hành của máy hàn nhựa siêu âm.
Khi hai chi tiết nhựa được ép tiếp xúc và chịu tác động của dao động siêu âm tần số cao, năng lượng cơ học vi mô sẽ được truyền qua vật liệu và tập trung chính xác tại vùng tiếp xúc. Dao động liên tục kết hợp với lực ép làm phát sinh nhiệt ma sát cục bộ, khiến nhựa tại khu vực này nhanh chóng đạt đến nhiệt độ nóng chảy để hình thành liên kết.
Đặc biệt, để quá trình tập trung năng lượng diễn ra nhanh và hiệu quả nhất, mặt tiếp xúc của chi tiết nhựa thường được thiết kế một gờ nổi nhỏ gọi là Energy Director (đường dẫn năng lượng), khi chịu dao động siêu âm, gờ này sẽ nóng chảy trước tiên và chảy đều ra toàn bộ vùng giao thoa, tạo nên mối hàn kín và chắc chắn
Khi cụm dao động hoạt động:
-
Tập trung năng lượng: Gờ Energy Director là điểm đầu tiên chịu tác động của lực và dao động siêu âm, giúp năng lượng không bị phân tán ra toàn bộ thân chi tiết.
-
Nóng chảy cục bộ: Nhờ diện tích tiếp xúc nhỏ, gờ nhựa này nhanh chóng bị nóng chảy trước tiên.
-
Điền đầy và liên kết: Dưới lực ép liên tục từ horn, lớp nhựa nóng chảy tràn đều qua bề mặt mối nối, hòa nhập cấu trúc phân tử giữa hai chi tiết.
Có thể tóm tắt chuỗi phát sinh nhiệt như sau:
Dao động siêu âm + Lực ép + Energy Director
→ Năng lượng tập trung tại điểm tiếp xúc
→ Ma sát tạo nhiệt cục bộ làm nóng chảy gờ dẫn
→ Nhựa điền đầy vùng giao thoa & hình thành liên kết
Sau khi nguồn siêu âm dừng phát, lực ép từ horn tiếp tục được duy trì (Hold Time) giúp nhựa nóng chảy tái định hình, đông đặc và ổn định kết cấu mối hàn chắc chắn.
4. Chu trình hoạt động của máy hàn siêu âm
Để hiểu máy hàn siêu âm hoạt động như thế nào, có thể xem xét một chu trình hàn cơ bản.
Bước 1: Đặt sản phẩm
Sản phẩm được đưa vào vị trí trên đe hoặc đồ gá.
Bước 2: Horn di chuyển xuống
Cơ cấu ép đưa horn tới vị trí tiếp xúc với sản phẩm.
Bước 3: Tạo lực ép
Horn tạo lực lên sản phẩm và duy trì điều kiện tiếp xúc.
Bước 4: Phát siêu âm
Generator cấp tín hiệu cho transducer. Dao động được truyền qua booster và horn tới vùng hàn.
Bước 5: Kết thúc Weld Time
Sau khoảng thời gian phát siêu âm đã thiết lập, nguồn siêu âm dừng.
Bước 6: Hold Time
Horn tiếp tục duy trì lực trong một khoảng thời gian nhất định để hỗ trợ quá trình ổn định mối hàn.
Bước 7: Horn trở về
Sau khi hoàn thành chu trình, horn trở về vị trí ban đầu và sản phẩm được lấy ra hoặc chuyển sang công đoạn tiếp theo.
5. Weld Time, Hold Time và Delay Time là gì?
Đây là những thông số thường gặp trên hệ thống điều khiển máy hàn nhựa siêu âm.
Weld Time – thời gian hàn
Weld Time là khoảng thời gian hệ thống phát năng lượng siêu âm vào sản phẩm trong chu trình hàn.
Đây là một trong những thông số có ảnh hưởng trực tiếp đến lượng năng lượng được đưa vào vùng hàn.
Weld Time quá ngắn có thể khiến mối hàn chưa đạt yêu cầu. Ngược lại, thời gian không phù hợp với vật liệu và sản phẩm có thể ảnh hưởng đến chất lượng mối hàn.
Do đó, Weld Time cần được xác định dựa trên từng ứng dụng cụ thể.
Hold Time – thời gian giữ
Hold Time là khoảng thời gian horn tiếp tục duy trì lực lên sản phẩm sau khi ngừng phát siêu âm.
Mục đích là giúp vùng hàn ổn định trong giai đoạn sau khi năng lượng siêu âm đã dừng.
Có thể hình dung:
Weld Time → phát siêu âm
Hold Time → giữ lực sau khi dừng siêu âm
Delay Time – thời gian trễ
Delay Time là khoảng thời gian được thiết lập trước khi một bước cụ thể trong chu trình được thực hiện, tùy cấu hình hệ thống điều khiển.
Thông số này có thể được sử dụng để tạo khoảng trễ giữa các bước trong chu trình, giúp hệ thống thực hiện quá trình theo trình tự đã thiết lập.
Cách đặt tên và chức năng cụ thể của Delay Time có thể khác nhau giữa các bộ điều khiển và cấu hình máy.
6. Chế độ Manual và Auto trên máy hàn siêu âm
Tùy hệ thống điều khiển, máy hàn siêu âm có thể hỗ trợ chế độ vận hành thủ công hoặc tự động.
Manual
Ở chế độ Manual, người vận hành có thể chủ động thực hiện một số thao tác để kiểm tra, căn chỉnh hoặc thử nghiệm hệ thống.
Chế độ này thường hữu ích trong quá trình:
- kiểm tra máy;
- lắp đặt sản phẩm;
- căn chỉnh horn và đồ gá;
- thử nghiệm trước khi sản xuất.
Auto
Ở chế độ Auto, máy thực hiện chu trình hàn theo chương trình đã thiết lập.
Một chu trình cơ bản có thể gồm:
Đưa sản phẩm vào → horn xuống → tạo lực → phát siêu âm → giữ → horn trở về.
Chế độ tự động phù hợp với các ứng dụng cần tăng tính ổn định và tích hợp vào quy trình sản xuất.
7. Những thông số nào ảnh hưởng đến kết quả hàn siêu âm?
Kết quả của công nghệ hàn siêu âm không phụ thuộc vào một thông số duy nhất.
Một số yếu tố thường được xem xét gồm:
Amplitude – biên độ dao động
Biên độ ảnh hưởng đến mức độ dao động được truyền tới vùng hàn.
Weld Time – thời gian hàn
Ảnh hưởng đến thời gian năng lượng siêu âm tác động lên sản phẩm.
Hold Time – thời gian giữ
Ảnh hưởng đến quá trình ổn định vùng hàn sau khi dừng siêu âm.
Pressure/Force – lực ép
Ảnh hưởng đến sự tiếp xúc và truyền năng lượng giữa horn và sản phẩm.
Trigger/Trigger Force
Tùy hệ thống, đây là điều kiện để xác định thời điểm bắt đầu chu trình hoặc bắt đầu tác động siêu âm.
Vật liệu
Tính chất của vật liệu ảnh hưởng lớn đến khả năng tạo liên kết.
Thiết kế sản phẩm
Hình học và thiết kế vùng hàn quyết định cách năng lượng được tập trung.
Horn và đồ gá
Hai bộ phận này cần phù hợp với sản phẩm và cụm dao động.
Vì vậy, khi cài đặt máy hàn siêu âm, không nên chỉ thay đổi một thông số để xử lý mọi vấn đề. Cần xem xét toàn bộ hệ thống và sản phẩm.
8. Ưu điểm của công nghệ hàn siêu âm
Từ đặc điểm của nguyên lý hàn siêu âm, công nghệ này có một số ưu điểm:
- Chu trình hàn nhanh.
- Năng lượng tập trung tại vùng cần liên kết.
- Nhiều ứng dụng không cần sử dụng keo hoặc chất kết dính bổ sung.
- Có thể tích hợp vào dây chuyền tự động.
- Có khả năng kiểm soát các thông số của chu trình.
- Phù hợp với nhiều ứng dụng sản xuất hàng loạt.
Tuy nhiên, công nghệ cũng có những giới hạn nhất định và cần được đánh giá theo từng sản phẩm.
Tìm hiểu chi tiết hơn về ưu điểm của công nghệ hàn siêu âm.
9. Câu hỏi thường gặp về nguyên lý hàn siêu âm
Nguyên lý hàn siêu âm là gì?
Nguyên lý hàn siêu âm là sử dụng dao động cơ học ở tần số cao kết hợp với lực ép để tập trung năng lượng tại vùng tiếp xúc, tạo nhiệt cục bộ và hình thành liên kết giữa các chi tiết phù hợp.
Máy hàn nhựa siêu âm hoạt động như thế nào?
Máy chuyển đổi năng lượng điện thành dao động cơ học thông qua generator và transducer. Dao động truyền qua booster và horn tới vùng hàn, kết hợp với lực ép để tạo liên kết.
Weld Time là gì?
Weld Time là thời gian máy phát năng lượng siêu âm vào sản phẩm trong một chu trình hàn.
Hold Time là gì?
Hold Time là khoảng thời gian horn tiếp tục duy trì lực sau khi nguồn siêu âm dừng để hỗ trợ quá trình ổn định mối hàn.
Delay Time là gì?
Delay Time là khoảng thời gian trễ được thiết lập giữa các bước trong chu trình, tùy cấu hình của hệ thống điều khiển.
Vì sao phải có Hold Time?
Hold Time giúp duy trì điều kiện tiếp xúc và lực tác động sau khi dừng siêu âm, hỗ trợ vùng hàn ổn định trước khi horn rời sản phẩm.
Có thể tăng Weld Time để cải thiện mọi mối hàn không?
Không. Weld Time chỉ là một trong nhiều yếu tố. Nếu nguyên nhân nằm ở vật liệu, thiết kế vùng hàn, horn, đồ gá hoặc lực ép thì chỉ tăng thời gian hàn có thể không giải quyết được vấn đề.
Horn và booster có giống nhau không?
Không. Booster là bộ phận trong cụm dao động có chức năng điều chỉnh biên độ; horn/sonotrode truyền dao động và lực tới sản phẩm.
Máy hàn siêu âm có cần khuôn riêng không?
Có. Trừ ứng dụng hàn điểm cầm tay, hầu như mọi sản phẩm hàn nhựa siêu âm đều cần khuôn/đồ gá (Horn-Jig) riêng được gia công chuẩn theo biên dạng chi tiết. Chúng đóng vai trò định vị, chống biến dạng và nâng đỡ sản phẩm chịu lực ép trong quá trình hàn.
Cần lựa chọn máy hàn siêu âm cho sản phẩm cụ thể?
Hiểu nguyên lý hàn siêu âm giúp doanh nghiệp có cơ sở ban đầu để đánh giá công nghệ. Tuy nhiên, để lựa chọn cấu hình phù hợp cần xem xét đồng thời vật liệu, hình dạng sản phẩm, vị trí mối hàn, yêu cầu chất lượng và sản lượng.
Namsonic có thể hỗ trợ đánh giá bài toán và đề xuất giải pháp hàn siêu âm phù hợp với ứng dụng thực tế.
→ Tìm hiểu Giải pháp hàn siêu âm
Nếu bạn đang tìm thiết bị máy hàn nhựa siêu âm, có thể tham khảo các dòng máy và thông số sản phẩm tại:
→ Máy hàn nhựa siêu âm – Ultrasonicvina